


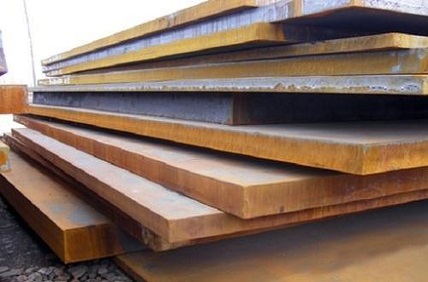
Bei der Umformung von dickem S335J0WP-Cortenstahl (≥15 mm) für industrielle Strukturbauteile oder Außenprojekte besteht oft die Gefahr von Rissen, Kornvergröberungen oder einer Verschlechterung der Witterungsbeständigkeit. Im Gegensatz zu standardisierten wetterbeständigen Stählen gibt es für S335J0WP in europäischen Normen keine offiziellen Umformrichtlinien, sodass Käufer unsicher sind, welche Prozesse Formbarkeit und Leistung in Einklang bringen können. Welche zuverlässigen Umformprozesse sind mit seinen dicken -Messplatten kompatibel? Die Kernklärung zuerst:S335J0WP ist nicht in EN 10025-5 (der wichtigsten europäischen Norm für Cortenstahl) aufgeführt., aber wir können gezielte Empfehlungen auf der Grundlage seiner abgeleiteten Eigenschaften (mittlere -geringe Festigkeit, 20-Grad-Schlagzähigkeit, Wetterbeständigkeit) und der Formungslogik von EN 10025-5 für ähnlich dicke-dicke wetterbeständige-Stähle ableiten. Nachfolgend finden Sie eine kurze, evidenzbasierte Aufschlüsselung.

Grundvoraussetzung: Gütebeschaffenheit und Dicke-Dickenformungsbeschränkungen
Um die Rationalität der Prozessempfehlungsbildung sicherzustellen, müssen zunächst zwei kritische Punkte geklärt werden:
Notenschlussfolgerung: Basierend auf europäischen Namenskonventionen für Stahl wird S335J0WP als mittel-wetterbeständiger Stahl mit geringer Festigkeit (Streckgrenze ~235-335 MPa) mit den Attributen „W“ (Wetterbeständigkeit), „P“ (thermo-mechanisches Walzen) und „J0“ (20-Grad-Schlagzähigkeit ≥27 J) angesehen. Es entspricht der Entwurfslogik der EN 10025-5 für wetterbeständige Stähle, es fehlt jedoch eine offizielle Normung.
Dicke-Dickenformungsbeschränkungen: For plates >15 mm, die größten Herausforderungen sind: ① Hohe strukturelle Steifigkeit, die zu großer Umformspannung führt; ② Langsame Wärmeableitung erhöht das Risiko von Kaltrissen; ③ Übermäßiger Wärmeeintrag beschädigt leicht die wetterbeständige Legierungsschicht (Cu/Cr) und verringert die Schlagzähigkeit. Daher müssen bei den Prozessen „geringe Spannung, kontrollierte Wärme und minimaler Legierungsverlust“ im Vordergrund stehen.

Recommended Forming Processes for Thick-Gauge S335J0WP (>15mm)
Basierend auf den oben genannten Einschränkungen und der industriellen Praxis sind die folgenden Prozesse am besten mit dickem -S335J0WP kompatibel, sortiert nach Anwendbarkeit und Zuverlässigkeit:
1. Heißpressformen (Heißbiegen/Stanzen) – Am zuverlässigsten für komplexe Formen
Anwendungsszenarien: Ideal für dickwandige{0}Komponenten, die komplexe Formen erfordern, wie z. B. Rahmen für Industrieanlagen, hochbelastbare Stützhalterungen und große gebogene Strukturelemente (15–30 mm Dicke).
Dicke-Machen Sie die wichtigsten Punkte aus: Erhitzen Sie die Platte auf 900-1100 Grad (Austenitisierungsbereich), um die Duktilität deutlich zu verbessern und die Umformspannung zu reduzieren. Verwenden Sie eine langsame Pressgeschwindigkeit (5–10 mm/s), um lokale Spannungskonzentrationen zu vermeiden. Nach dem Formen langsam abkühlen lassen (Luftkühlung mit Isolierdecken), um ein durch schnelles Abkühlen verursachtes Aushärten zu verhindern, das die Schlagzähigkeit bei 20 Grad verringern würde. Vermeiden Sie unbedingt eine Erwärmung über 1150 Grad – dies kann zu einer ungleichmäßigen Verteilung der Cu/Cr-Elemente führen und die Witterungsbeständigkeit beeinträchtigen.
2. Warmwalzenbiegen – Geeignet für gebogene dicke Bleche
Anwendungsszenarien: Wird für die Herstellung dicker gebogener Bauteile verwendet, z. B. zylindrischer Tankwände, Rohrsegmenten mit großem Durchmesser- und architektonisch gebogenen Trägern (15–25 mm Dicke).
Dicke-Machen Sie die wichtigsten Punkte aus: Verwenden Sie Warmwalzen (auf 200–300 Grad vorheizen) anstelle von Kaltwalzen – dies reduziert die Walzkraft um 30–40 % und vermeidet Kantenrisse. Kontrollieren Sie die Rollgeschwindigkeit auf 2–3 m/min, um eine gleichmäßige Verformung sicherzustellen. Halten Sie einen Mindestbiegeradius von ≥3×Plattendicke ein (bezogen auf EN 10025-5 für ähnliche Qualitäten), um dauerhafte Schäden am Untergrund zu vermeiden.
3. Segmented Forming + Welding – For Extra-Thick Plates (>25 mm) oder ultra-komplexe Formen
Anwendungsszenarien: Suitable for extra-thick S335J0WP (>25 mm) oder Komponenten, die nicht in einem Schritt geformt werden können, wie etwa große Industrieofenstützen und hochbelastbare Brückenhilfskonstruktionen.
Dicke-Machen Sie die wichtigsten Punkte aus: First form thick plates into small, manageable segments via hot press or warm roll bending. Weld segments using weather-resistant consumables (ER70S-GNiCu wire for MIG, E7018-G electrode for SMAW) with low heat input to minimize the heat-affected zone (HAZ). For plates >20 mm, führen Sie nach dem Schweißen ein Spannungsarmglühen (550–600 Grad für 1–2 Stunden) durch, um Restspannungen abzubauen und verzögerte Rissbildung zu vermeiden.
Vorsichtsmaßnahmen für die Bildung kritischer Dicken-
Vor-Vorbereitung der Formoberfläche: Entfernen Sie losen Rost, Öl und Staub mit einer Drahtbürste oder einem neutralen Entfetter von der Plattenoberfläche (Bereich ≥ 50 mm um die Formzone). Vermeiden Sie Sandstrahlen – es entfernt die anfängliche Oxidschicht und verzögert die Bildung der schützenden Rostschicht nach der Installation.
Wärmekontrolle für Robustheit: Bilden Sie bei Temperaturen unter 10 Grad niemals dickflüssiges S335J0WP. Selbst bei einer Schlagzähigkeit von 20 Grad erhöht die Umformung bei niedrigen Temperaturen das Risiko von Sprödrissen. Wenn Sie in kalten Umgebungen arbeiten, heizen Sie die Platte auf 15–30 Grad vor.
Post-Umformungsinspektion: Verwenden Sie eine Ultraschallprüfung, um die Umformzone und die Schweißnähte auf interne Risse zu prüfen (bei segmentierter Umformung). Stellen Sie sicher, dass die Blechdicke nach der Umformung nicht um mehr als 5 % von der Auslegungsgrenze abweicht – entscheidend für die Tragsicherheit.
Praktische Tipps zur Beschaffungsüberprüfung
Bestätigen Sie die Materialeigenschaften: Fordern Sie von Lieferanten ein detailliertes Materialdatenblatt (MDB) an, in dem Zugfestigkeit, Duktilität und Schlagzähigkeit angegeben sind – diese Parameter bestimmen direkt den möglichen Umformprozessbereich.
Klären Sie die Mehrdeutigkeit der Note: Wenn Probleme bei der Formgebung auftreten (z. B. häufige Risse), erkundigen Sie sich beim Lieferanten, ob es sich bei „S335J0WP“ um einen Tippfehler handelt (z. B. beabsichtigte S355J0WP, eine genormte EN 10025-5-Sorte mit klaren Richtlinien für die Umformung dicker Bleche).
Fordern Sie Prozessempfehlungen an: Fragen Sie Lieferanten nach individuellen Umformparametern (z. B. Warmumformtemperatur, Walzgeschwindigkeit), basierend auf der spezifischen Dicke des von Ihnen verwendeten S335J0WP.
Zusammenfassend lässt sich sagen, dass dicker S335J0WP-Cortenstahl am besten mit Warmpressformen, Warmwalzenbiegen und segmentiertem Formen + Schweißen kompatibel ist. Der Schlüssel besteht darin, den Wärmeeintrag zu kontrollieren, die Verformungsspannung zu reduzieren und eine Beeinträchtigung der Witterungsbeständigkeit und Zähigkeit des Materials zu vermeiden. Für die Projektsicherheit sind die Überprüfung der Materialeigenschaften bei Lieferanten und die Klärung der Sortenechtheit wesentliche Schritte, um eine erfolgreiche Umformung sicherzustellen.


